Руководство по постобработке 3D-печати: методы, материалы и безопасность

Будем честны: снимать свежую деталь с платформы невероятно приятно, но это редко бывает финишной чертой. Сразу после принтера детали часто имеют видимые следы слоёв, грубые следы от поддержек или не обладают механической прочностью, необходимой для функционального применения в реальных условиях.
Чтобы преодолеть разрыв между сырой 3D-печатью и профессиональной деталью качества литья под давлением, требуется твёрдое понимание постобработки 3D-печати. Независимо от того, инженер ли вы, которому нужны жёсткие допуски по размерам, или мейкер, создающий броню для косплея, это полное руководство охватывает рабочие процессы, материалы, инструменты и важнейшие протоколы безопасности, необходимые для повышения уровня вашего производства.
Постобработка 3D-печати
-
Основные цели: удалить следы поддержек, скрыть линии слоёв, повысить механическую прочность, сделать отпечатки водонепроницаемыми и достичь профессиональной эстетики.
-
Типичный рабочий процесс: печать → удаление поддержек → шлифовка → покраска → покрытие → финальная инспекция.
-
Ориентировочное время: от 10 минут (базовая очистка) до нескольких часов (полировка до зеркального блеска).
-
Сложность: от начального до продвинутого уровня.
Почему постобработка важна
Постобработка — это не просто придание вещам красивого вида; она фундаментально изменяет физические свойства ваших отпечатков.
-
Более гладкая поверхность: устраняет линии слоёв по оси Z, придавая вид литья под давлением.
-
Более прочные детали: термическая обработка фиксирует полимерные цепи на месте, повышая общую прочность на растяжение и температуру тепловой деформации (HDT).
-
Точность размеров: прецизионная шлифовка и заполнение зазоров обеспечивают идеальную механическую посадку для многосоставных сборок.
-
Специализированная отделка: герметизирует пористые поверхности для работы с жидкостями или наносит проводящие слои для электроники.
Быстрый старт: типичный рабочий процесс постобработки 3D-печати
Хотя конкретные шаги зависят от материала и технологии, профессиональный рабочий процесс постобработки обычно следует этой надёжной последовательности:
-
Печать
-
Удаление поддержек
-
Очистка/промывка
-
Удаление заусенцев
-
Заполнение зазоров
-
Влажная шлифовка
-
Химическое сглаживание (опционально)
-
Термический отжиг (опционально)
-
Грунт
-
Покраска
-
Защитное покрытие
-
Инспекция
Что такое постобработка?
В индустрии аддитивного производства (регулируемой стандартами, такими как ISO/ASTM 52900) постобработка относится к любой операции, выполняемой над напечатанной деталью после её извлечения из машины.
Она охватывает огромную экосистему техник: механическую подготовку (например, шлифовку и удаление заусенцев), химические изменения (например, сглаживание парами растворителя), термическую обработку (например, отжиг и УФ-отверждение) и эстетическую отделку. Это важнейшая наука превращения грубого сплавленного прототипа в высокофункциональный конечный продукт.
Постобработка начинается до печати

Лучший лайфхак для постобработки? Не делайте её, если в ней нет необходимости. Хорошо оптимизированная печать требует лишь доли отделочных работ.
Продвинутые слайсеры — включая Snapmaker Luban и другое современное программное обеспечение для слайсинга — позволяют более тонко контролировать ориентацию, размещение поддержек и высоту слоя. Наклон детали так, чтобы поддержки генерировались только на некритичных, скрытых гранях, экономит часы ручного труда.
Поскольку более гладкие поверхности естественно требуют меньше шлифовки, заполнения и отделки, повышение качества печати до начала работы часто устраняет часы утомительного труда впоследствии. Кроме того, правильно настроенные древовидные поддержки уменьшают количество точек контакта, делая очистку быстрее и оставляя значительно меньше видимых следов от поддержек на сложных нависаниях.
Как выбрать правильный метод постобработки
Чувствуете себя ошеломлённым вариантами? Пусть ваша конечная цель диктует метод:
-
Если ваша цель — скрыть линии слоёв с экономией: придерживайтесь механической влажной шлифовки и хорошего автомобильного наполнительного грунта.
-
Если ваша цель — глянцевый вид литья под давлением (с использованием ABS/ASA): паровое сглаживание — ваш лучший выбор.
-
Если ваша цель — максимальная термостойкость для функциональных деталей: выберите термический отжиг в контролируемой печи.
-
Если ваша цель — премиальная металлическая отделка: изучите продвинутые эпоксидные покрытия или реальное металлическое гальваническое покрытие.
Лучшие инструменты для постобработки 3D-печати
Мастер хорош настолько, насколько хороши его инструменты. Прежде чем углубляться в техники, убедитесь, что ваш верстак оснащён необходимым:
-
Кусковые кусачки и плоскогубцы с тонкими губками: для точного откусывания поддержек.
-
Инструмент для удаления заусенцев: оснащён поворотным лезвием, идеальным для снятия «слоновьей ноги» на первом слое.
-
Автомобильная влажная/сухая наждачная бумага: мультипак с зернистостью от 220 до 3000.
-
Ротационный инструмент (Dremel): используется на низких оборотах для быстрого удаления материала или полировки.
-
СИЗ (средства индивидуальной защиты): нитриловые перчатки, защитные очки и респираторная маска P100.
Основные техники постобработки (пошагово)
Вот как безопасно и эффективно выполнять наиболее распространённые в отрасли рабочие процессы постобработки.
Шаг 1. Удаление и растворение поддержек

Для стандартных конфигураций используйте кусковые кусачки, чтобы аккуратно отломить поддержки. Деликатные нависания часто выигрывают от более медленного, поэтапного удаления поддержек, а не от принудительного отрыва больших участков сразу, что может разорвать основную стенку.
Шаг 2. Очистка и промывка
Для пользователей смолы (SLA/DLP) это обязательно. Отпечатки необходимо промыть в изопропиловом спирте (IPA), чтобы удалить неотверждённую жидкую смолу перед УФ-отверждением.
Совет по безопасности: неотверждённая смола является сильным кожным сенсибилизатором. Всегда носите нитриловые перчатки (не латексные, которые разрушаются в IPA) и защитные очки при работе с зелёными смоляными деталями и промывочными станциями.
Шаг 3. Удаление заусенцев и заполнение зазоров
Используйте инструмент для удаления заусенцев, чтобы быстро срезать острые кромки. Если вы соединяете несколько напечатанных деталей вместе, используйте цианоакрилат (суперклей), смешанный с пищевой содой, или автомобильную шпатлёвку для заполнения швов, отверждая их до твёрдого состояния перед шлифовкой заподлицо.
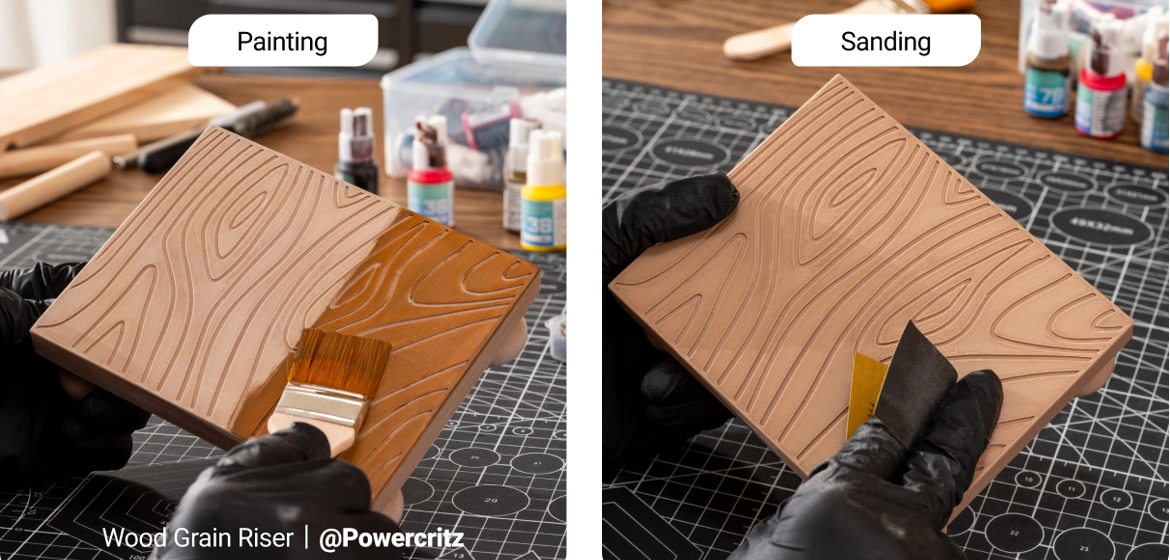
Шаг 4. Влажная шлифовка

Механическая абразия — это основа постобработки. Однако сухая шлифовка термопластов, таких как PLA, генерирует тепло трения, превращая пластик в липкую массу, которая портит вашу деталь. Всегда шлифуйте влажно. Используйте воду, смешанную с каплей средства для мытья посуды, для смазки поверхности. Шлифовка и сглаживание 3D-печати обычно прогрессирует от крупной зернистости (220) для формообразования к более мелкой (1000+) для уточнения поверхности.
Совет по безопасности: если вы шлифуете филаменты, армированные углеродным волокном (CF) или стекловолокном (GF), влажная шлифовка строго обязательна. Вдыхание микроскопических, разрушенных композитных волокон представляет серьёзные долгосрочные риски для дыхательной системы.
Шаг 5. Химическое и паровое сглаживание
Воздействие паров растворителя на отпечатки слегка расплавляет и перераспределяет внешние полимерные цепи, полностью стирая линии слоёв. Сглаживание ацетоном является золотым стандартом для ABS и ASA.
Совет по безопасности: будьте крайне скептичны к руководствам, предлагающим дихлорметан (DCM) или THF для сглаживания PETG или PLA. Это высокоагрессивные, токсичные и подозреваемые в канцерогенности химикаты, требующие лабораторных вытяжных шкафов.
Таблица совместимости растворителей
| Материал | Безопасный/эффективный растворитель | Растворители, которых следует избегать |
|---|---|---|
| PLA | Этилацетат (медленный, требует осторожности) | Ацетон (становится резиновым), DCM (высокотоксичен) |
| ABS / ASA | Ацетон | Н/Д |
| PETG | Ни один не рекомендуется для домашнего использования | DCM, THF |
| HIPS (поддержка) | D-Лимонен (растворяется полностью) | Ацетон |
Шаг 6. Термический отжиг
Отжиг включает запекание термопластичной детали в печи чуть выше её температуры стеклования (Tg). Это позволяет полимерным цепям реорганизоваться в полукристаллическое состояние, massively повышая её прочность. Детали испытают небольшую объёмную усадку (обычно 2-5%), поэтому вы должны масштабировать модель в слайсере заранее, чтобы компенсировать это.
Шаг 7. Грунтование и покраска
Краска не любит голый пластик. Распылите на отшлифованную деталь автомобильный наполнительный грунт (обычно на полиуретановой основе), чтобы он действовал как микрозаполнитель. После высыхания и лёгкой шлифовки можно наносить акриловые краски через аэрограф или кистью.
Шаг 8. Защитные покрытия и продвинутая отделка
Хотите вообще пропустить шлифовку? Нанесите кистью двухкомпонентную эпоксидную смолу (например, XTC-3D). Она самонивелируется, заполняет линии слоёв и отверждается в твёрдую глянцевую оболочку. Поскольку она герметизирует микропористость, эпоксидное покрытие — отличный способ сделать 3D-печать водонепроницаемой. Для эстетики и проводимости следующего уровня гальваническое покрытие добавляет настоящую металлическую поверхность, а не просто имитирует её краской.
Постобработка по материалам (матрица совместимости)
Не все материалы реагируют одинаково на тепло, трение и химикаты. Используйте эту матрицу для руководства вашей стратегией:
| Материал | Шлифовка | Паровое сглаживание | Отжиг | Покраска | Сложность |
|---|---|---|---|---|---|
| PLA | ★★★★★ (только влажная) | ★☆☆☆☆ | ★★★★★ | ★★★★★ | ★★☆☆☆ |
| ABS / ASA | ★★★★★ | ★★★★★ (ацетон) | ★★★☆☆ | ★★★★☆ | ★☆☆☆☆ |
| PETG | ★★★☆☆ | ★☆☆☆☆ (токсично) | ★★★★☆ | ★★☆☆☆ | ★★★☆☆ |
| TPU | ★☆☆☆☆ | ★☆☆☆☆ | ★☆☆☆☆ | ★☆☆☆☆ | ★★★★★ |
| Нейлон (PA) | ★★★★☆ | ★★☆☆☆ | ★★★★★ | ★★★★☆ (краситель) | ★★★☆☆ |
| Смола (стандартная) | ★★★★☆ | ★☆☆☆☆ | ★☆☆☆☆ | ★★★★★ | ★★☆☆☆ |
| CF-полимеры | ★★★☆☆ (только влажная) | ★☆☆☆☆ | ★★★★★ | ★★★☆☆ | ★★★★☆ |
Какой рабочий процесс подходит для вашего принтера?
Точная последовательность шагов постобработки, которые вам нужны, полностью зависит от технологии, произведшей вашу деталь. То, что прекрасно работает для печати на основе филамента, полностью испортит смоляную модель. Вот как процесс отделки разбивается по четырём основным семействам аддитивного производства:
FDM (моделирование методом наплавления)
FDM — бесспорный король настольного производства, но он по своей природе страдает от видимых линий слоёв по оси Z, анизотропной структурной слабости и упрямых следов поддержек. Стандартный рабочий процесс для преодоления этих препятствий начинается с механического удаления поддержек и продолжается влажной шлифовкой для выравнивания поверхности. Как только заметные гребни сняты, мейкеры обычно заполняют оставшиеся зазоры, наносят толстый слой наполнительного грунта и завершают акриловой или эмалевой краской.
Смола (SLA / DLP / MSLA)
Фотополимеризация в ванне превосходно захватывает экстремальные микродетали, но свежие отпечатки выходят из принтера насыщенными токсичной жидкостью и склонными к липким поверхностям при неправильном обращении. Строгий, не подлежащий обсуждению рабочий процесс требует тщательной двухэтапной промывки в IPA с последующей полной воздушной сушкой, прежде чем деталь когда-либо коснётся камеры УФ-отверждения. Только после полного сшивания полимерной матрицы следует откусывать деликатные поддержки, наносить тонкий грунт и начинать покраску.
SLS / MJF (порошковая кровать)
Порошковые системы производят невероятно прочные, сложные геометрии без необходимости традиционных опорных структур, но детали выходят с высокопористой, матовой текстурой и захваченным порошком глубоко внутри внутренних каналов. Основное внимание в постобработке здесь уделяется физическому удалению порошка и абразивной струйной обработке для удаления полусспечённой поверхностной корки. Оттуда промышленные пользователи часто используют автоматизированное химическое паровое сглаживание для герметизации поверхности или окунают детали в горячую тканевую краску для равномерного окрашивания.
Металлическая AM (PBF-LB / SLM)
Металлическое аддитивное производство требует наиболее экстремальной, дорогой и трудоёмкой экосистемы постобработки — часто составляющей более половины общей стоимости детали. Поскольку детали привариваются к толстым титановым или стальным платформам под огромным термическим напряжением, они должны сначала пройти вакуумное снятие напряжений в печи. Только затем их можно безопасно отделить от платформы с помощью электроэрозионной обработки, консолидировать посредством горячего изостатического прессования (HIP) для удаления внутренней микропористости и, наконец, обработать на ЧПУ для соответствия критическим инженерным допускам.
Протоколы безопасности и чек-лист СИЗ
Не относитесь к химикатам для 3D-печати легкомысленно. Оснастите ваше рабочее пространство соответствующими средствами индивидуальной защиты (СИЗ) в зависимости от вашей конкретной задачи.
| Задача / Опасность | Требуемые СИЗ |
|---|---|
| Обращение с неотверждённой смолой | Нитриловые перчатки (не латексные), защитные очки |
| Шлифовка CF/GF композитов | Респиратор P100 / N95, влажная шлифовка |
| Химическое сглаживание (ацетон) | Респиратор для органических паров, хорошо проветриваемое помещение |
| Использование агрессивных растворителей (THF/DCM) | Вытяжной шкаф (строго обязателен), химически стойкие перчатки |
Краткие справочные шпаргалки
Сохраните эти таблицы для вашего следующего проекта.
Таблица 1: Шпаргалка по материалам
| Материал | Лучший метод сглаживания | Диапазон температуры отжига | Адгезия краски |
|---|---|---|---|
| PLA | Влажная шлифовка + эпоксид | 60°C - 70°C | Отличная (с грунтом) |
| ABS / ASA | Пары ацетона | 90°C - 100°C | Отличная |
| PETG | Влажная шлифовка | 70°C - 90°C | Плохая (нужен промотор адгезии) |
| Нейлон | Влажная шлифовка / окрашивание | 130°C - 150°C | Умеренная |
Таблица 2: Шпаргалка по целям
| Цель | Лучший метод |
|---|---|
| Гладкая отделка | Влажная шлифовка и автомобильный наполнительный грунт |
| Прочные детали | Термический отжиг |
| Водонепроницаемость | Покрытие двухкомпонентной эпоксидной смолой |
| Металлический вид | Гальваническое покрытие |
Устранение узкого места постобработки с помощью Snapmaker
Наиболее универсально ненавистный аспект постобработки — это работа с удалением поддержек. Ручной отрыв поддержек из того же материала занимает часы, оставляет уродливые следы и часто ломает деликатные геометрии.
Промышленное решение этой проблемы — многоматериальная печать. Используя продвинутую машину со сменой инструментов, такую как Snapmaker U1, вы можете полностью исключить ручное удаление поддержек из вашего рабочего процесса. Возможности двойной экструзии U1 позволяют печатать основную модель из PLA или ABS, одновременно печатая плотные интерфейсные слои поддержек из растворимых материалов, таких как PVA или HIPS.
После завершения печати вы просто опускаете деталь в ванну с водой или D-Лимоненом. Поддержки растворяются полностью сами по себе, оставляя безупречные нависания, идеально чистые внутренние каналы и нулевые повреждения поверхности — радикально сокращая время постобработки почти до нуля.
Часто задаваемые вопросы (FAQ)
Можно ли пропустить постобработку?
Да. Если ваша печать — это чисто функциональный внутренний кронштейн, где эстетика не имеет значения, или если вы используете матовые/наполненные углеродным волокном филаменты, которые естественно скрывают линии слоёв прямо с платформы, вы можете полностью пропустить постобработку.
Какой филамент проще всего отделывать?
ABS и ASA широко считаются самыми лёгкими для постобработки. Они мягче для шлифовки, чем PLA (не забиваются так быстро), и прекрасно реагируют на пары ацетона, позволяя достичь глянцевой отделки с очень небольшим ручным трудом.
Сколько времени занимает постобработка по сравнению с печатью?
В зависимости от желаемой отделки постобработка может занимать от 10% времени печати (для базового удаления поддержек) до двойного или тройного времени печати, если вы стремитесь к полировке до зеркального блеска и многослойной покраске.
Ослабляет ли химическое сглаживание детали FDM?
Да, слегка. Поскольку растворители растворяют внешний слой полимера для его сглаживания, процесс может ухудшить структурную целостность внешнего периметра. Для чисто функциональных, несущих деталей механическая шлифовка структурно безопаснее.
Обязательно ли грунтовать 3D-печать перед покраской?
Строго обязательно? Нет. Но если вы хотите, чтобы краска действительно держалась и не отслоилась в течение недели, то да. Грунт создаёт химически восприимчивую микротекстуру, позволяющую акриловым и эмалевым краскам прочно связываться с пластиком.
Опасна ли для вдыхания пыль от композитных материалов 3D-печати?
Абсолютно. Шлифовка или механическая обработка филаментов из углеродного волокна (CF) или стекловолокна (GF) высвобождает микроскопические, вдыхаемые волокна. При вдыхании эти биоперсистентные волокна могут задерживаться глубоко в лёгочной ткани. Всегда шлифуйте влажно и носите респиратор P100.
Какой филамент требует наименьшей постобработки?
Матовый PLA и PLA, наполненный углеродным волокном (CF-PLA), требуют наименьшей постобработки. Их светопоглощающие свойства и текстурированные поверхности естественно маскируют линии слоёв по оси Z, делая их отлично выглядящими прямо с принтера.
Лучше ли химическое сглаживание, чем шлифовка?
Зависит от вашей геометрии. Химическое сглаживание «лучше» (быстрее и менее трудоёмко) для органических форм и изогнутых моделей. Однако для механических деталей с острыми углами и жёсткими допусками по размерам паровое сглаживание скруглит эти острые края и испортит ваши допуски, делая шлифовку лучшим выбором.
Можно ли совмещать отжиг и покраску?
Да, но порядок имеет значение. Вы должны сначала отжечь деталь. Термический отжиг слегка деформирует и усаживает пластик; если вы покрасите его сначала, краска потрескается и отслоится в печи. Отожгите, дайте остыть, отшлифуйте, загрунтуйте и затем красьте.
Какой самый быстрый способ отделки реквизита для косплея?
Для крупной брони для косплея самый быстрый метод — использовать моторизованную эксцентриковую шлифовальную машинку (на низких оборотах, чтобы предотвратить плавление), затем толстый слой высоконаполненного автомобильного грунта и отделку двухкомпонентной эпоксидной смолой (например, XTC-3D) для быстрого глянцевания оставшихся линий слоёв перед распылением краски.
}} "3D принтер Snapmaker U1 10322")
}} "3D принтер Bambu Lab H2D (EU) 10233")
}} "3D принтер Bambu Lab H2D Combo (EU) 10102")
}} "3D принтер Bambu Lab H2C Combo (EU) 10121")
}} "3D принтер Bambu Lab P2S Combo (EU) 10141")
}} "3D принтер Bambu Lab P2S (EU) 10171")
}} "3D принтер Bambu Lab A1 Combo (EU) 10162")